上海隆啟科技發展有限公司

軸承在軸上“打滑”你見過嗎?跑圈比磨損更隱蔽,軸承檢測儀照樣能揪出來
有的老師傅遇到一種“怪病”:設備轉著轉著,軸承位開始發熱、振動變大,拆開一看,軸上被磨出一圈亮亮的凹槽,軸承內圈跟著轉了個遍。軸承本身沒壞,壞的是軸——這就是常說的“跑圈”,專業叫配合面蠕動磨損。它比軸承內部磨損更隱蔽,發現不及時,廢掉的往往不是軸承,而是整根軸。
先說清楚跑圈是什么。正常情況下,軸承內圈和軸頸之間是過盈配合,套上去之后就跟軸長在一起,軸轉它轉,相對不動;外圈和軸承座孔也是一樣。而跑圈就是配合面“沒咬住”,內圈在軸上慢慢打滑,外圈在座孔里慢慢轉動,兩邊互相研磨,把軸頸或座孔一點點磨掉。
為什么會跑圈?最常見的是裝配時配合選錯:該用過渡配合的用了間隙配合,軸頸加工偏小,或者軸承座孔加工偏大。其次是長期運轉后軸頸、座孔磨損變松,配合面失去過盈量。再有就是設備頻繁啟停、負載沖擊大,反復沖擊會把配合面一點點“震松”,時間一長就滑動了。
跑圈最麻煩的地方在于:早期完全看不出來。軸頸和軸承之間的相對滑動很慢,一天可能只轉幾度,設備照常運轉,聲音、溫度、振動都只是輕微波動,很容易被當成正常波動放過去。等到滑動變成“一圈一圈磨”,軸頸上就會出現亮晶晶的環形凹槽,這時候軸基本廢了,不是補焊就是要鍍鉻修復,費用比換軸承貴出一個量級。
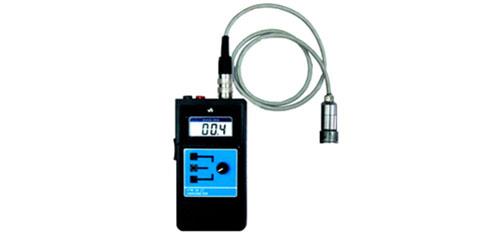
那跑圈早期能不能被發現?能,但要用對工具。跑圈產生的相對滑動,會在配合面之間產生間歇性的沖擊和摩擦,反映到設備上,就是高頻沖擊值、包絡值出現緩慢上升的趨勢,同時伴隨低頻的間隙敲擊特征。這些信號普通測振儀不細分看不到,而軸承檢測儀把沖擊值、包絡值和頻譜分開顯示,跑圈的“體征”就藏在這些數據里。
具體怎么用:對關鍵設備,每個月用軸承檢測儀測一次,記錄沖擊值和包絡值,看趨勢。如果沖擊值連續兩三個月緩慢爬升,同時頻譜里出現轉速半頻、倍頻的間隔特征,就要懷疑配合面松了,安排一次停機檢查。軸承檢測儀的“連續跟蹤”能力,正是對付跑圈這種慢性病的好手段。
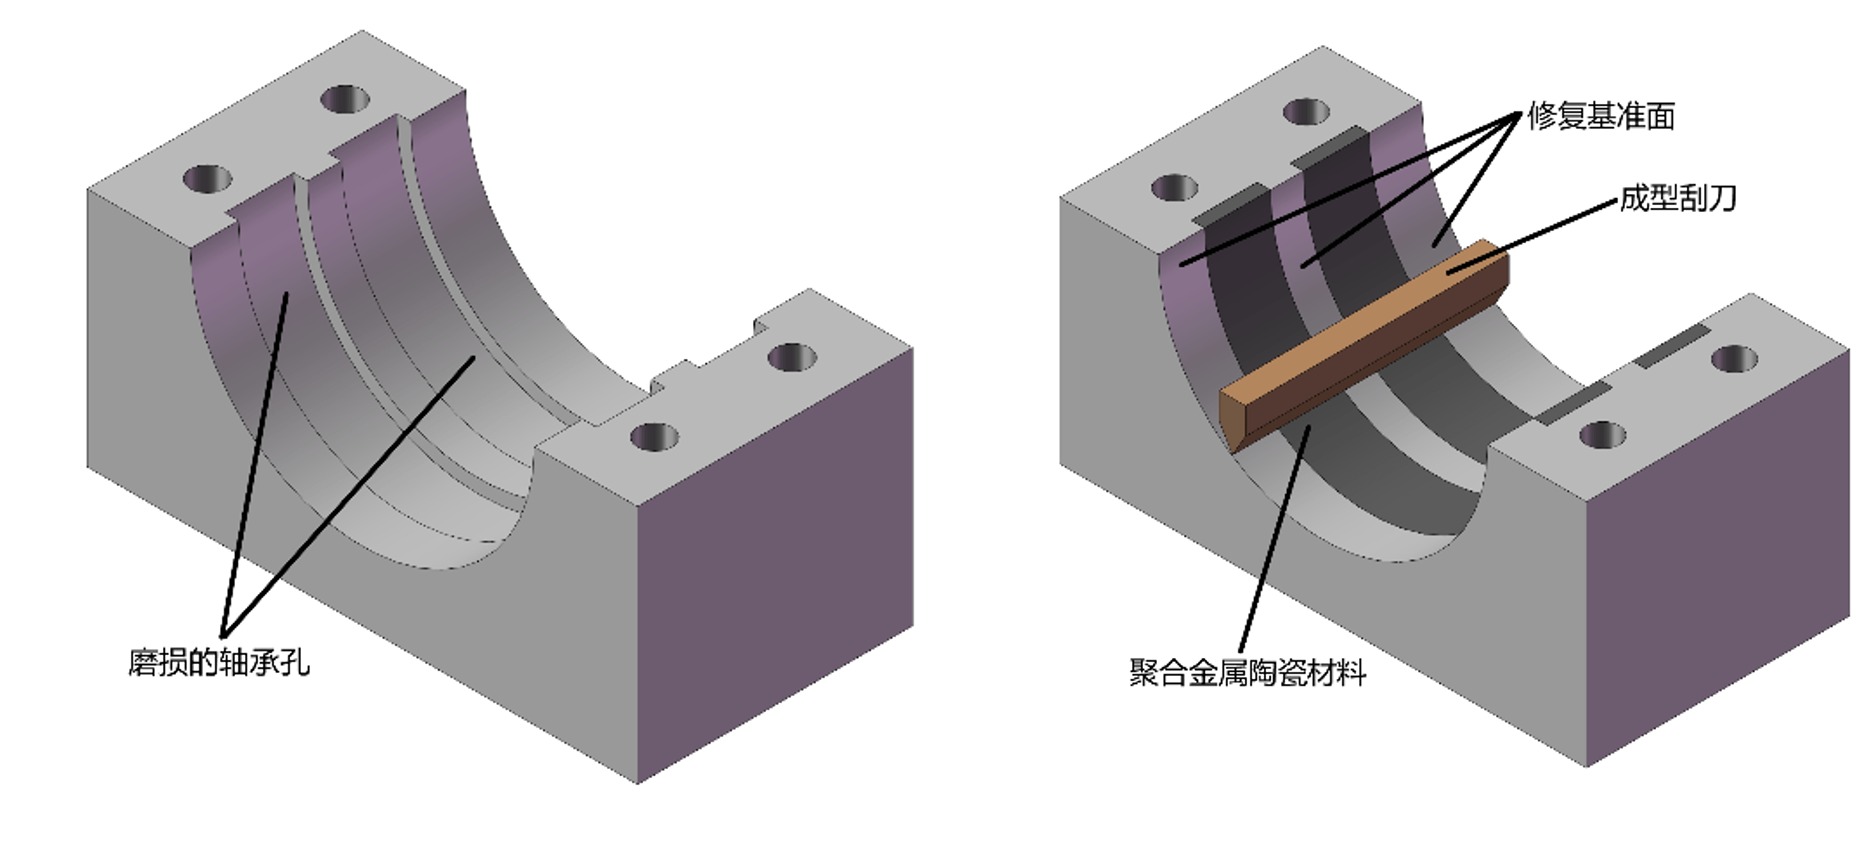
說到檢查,也有經驗可循:跑圈的軸承拆下來,滾道往往還是好的,但內孔和軸頸會發亮,甚至能看出來相對摩擦的痕跡;用手晃一晃軸承,感覺到明顯的徑向間隙——注意,這不是軸承壞了,而是配合間隙大了。遇到這種情況,別急著換軸承,先量配合尺寸、查配合公差,再決定換軸還是修復。
處理跑圈的辦法也不難:輕度磨損,軸頸鍍鋅或補焊后磨回標準尺寸,換新軸承恢復過盈配合;磨損嚴重,直接換軸或換軸承座。關鍵是裝配時別省事:軸頸與內圈、座孔與外圈都要確認配合檔位,按圖紙要求選過盈量,別拿黃油糊弄,更別拿“差不多”當標準。
有同行問過:跑圈和軸承磨損,靠耳朵聽不出來嗎?說實話很難。跑圈的早期聲響非常輕微,和正常運轉的沙沙聲混在一起,老師傅也要拆開才敢拍板。而軸承檢測儀看的是數據趨勢——它不靠“聽到”,靠的是把高頻沖擊、包絡值、頻譜逐項擺出來,用數字說話。數據不會說謊,設備的狀態都寫在上面。
另外提醒一句:跑圈不是小廠才會遇到。越是高速、重載、頻繁啟停的設備,比如軋機、破碎機、輸送線驅動,跑圈的幾率越高。這些設備一臺停產就是幾小時的產能損失,提前用軸承檢測儀做配合面跟蹤,花的是巡檢時間,省的是停機搶修的錢。設備管理,防在前永遠比救在后劃算。
總結一下:跑圈是配合面的毛病,不是軸承自身的毛病,但它的破壞力比軸承磨損大——磨損最多換軸承,跑圈可能要換軸。軸承檢測儀跟蹤沖擊值、包絡值的趨勢,能在跑圈磨壞軸之前把它揪出來;配合面定期檢查,把過盈量管好,跑圈就能被擋在門口。設備維護最怕的從來不是“壞了”,而是“壞了才看見”。
推薦產品